

Ein defektes Bauteil, das jeden Produktionstest bestanden hat und trotzdem drei Monate später beim Endkunden ausfällt – das ist der Albtraum jedes Qualitätsverantwortlichen in der Elektronikfertigung. Genau diese Situation brachte einen Hersteller aus dem Rhein-Main-Gebiet dazu, seine gesamte Verpackungskette auf den Prüfstand zu stellen. Die Reklamationen häuften sich, die Ursache blieb unsichtbar. Am Ende führte die Spur zu einem Thema, das viele Betriebe unterschätzen: elektrostatische Entladung.
Das Wichtigste in Kürze
- Rund ein Viertel der als defekt zurückgelieferten Bauteile weist einen ESD-Schaden auf – meist unbemerkt bis zum Feldausfall beim Kunden.
- Elektronische Komponenten können bereits bei 100 Volt oder weniger irreversibel geschädigt werden.
- Für den Einkauf zählt nicht die Farbe der Verpackung, sondern der aufgedruckte Kennbuchstabe und der nachgewiesene Oberflächenwiderstand nach DIN EN 61340-5-3.
- Die DIN EN 61340-5-3 unterscheidet drei Kategorien: dissipativ (D), leitfähig (C) und abschirmend (S) – die Wahl hängt vom Einsatzort ab.
- Verpackung wirkt nur im Zusammenspiel mit einer korrekt aufgebauten ESD-Schutzzone (EPA).
- Recyclingfähige Materialien und ESD-Schutz schließen sich nicht aus – eine frühzeitige Umstellung beugt Kosten durch die PPWR vor.
Lesezeit: 8 Minuten
Inhaltsverzeichnis
- Das Problem: Unsichtbare Schäden an elektronischen Bauteilen
- Ursachenanalyse: Wo elektrostatische Entladungen entstehen
- Lösungswege: ESD-Verpackung normgerecht auswählen
- Umsetzung: Vom Konzept zur funktionierenden ESD-Schutzzone
- Nachhaltigkeit mitdenken: ESD-Schutz und recyclingfähige Materialien
Das Problem: Unsichtbare Schäden an elektronischen Bauteilen
Am Anfang der Fallstudie stand kein spektakulärer Ausfall, sondern eine schleichend steigende Reklamationsquote – und die frustrierende Erkenntnis, dass die Standard-Endprüfung die Ursache nicht erfasst.
Der betroffene Elektronik-Hersteller verzeichnete über mehrere Quartale eine steigende Zahl von Feldausfällen bei empfindlichen Baugruppen. Die Bauteile durchliefen intern alle Tests fehlerfrei und fielen erst beim Endkunden aus – oft Wochen oder Monate nach Auslieferung. Solche Frühausfälle sind das typische Muster eines ESD-Schadens.
Das Tückische daran: Eine elektrostatische Entladung hinterlässt selten einen sofort messbaren Defekt. Stattdessen schwächt sie die Struktur eines Halbleiters so, dass er anfangs funktioniert und später vorzeitig versagt. Weil sich diese Latenzschäden mit normalen Produktionstests in der Regel nicht entdecken lassen, treten sie erst beim Kunden zutage – mit entsprechend hohen Gewährleistungs- und Rückrufkosten (ESD-Berater).
Ein Viertel der Rückläufer ist ESD-geschädigt Eine Statistik eines Halbleiterherstellers zeigt: Rund 25 Prozent der als defekt zurückgelieferten Bauteile weisen einen ESD-Schaden auf. Für Ihren Betrieb bedeutet das: Ein erheblicher Teil Ihrer Reklamationskosten lässt sich durch konsequenten Verpackungs- und Handlingschutz vermeiden. Quelle: ESD-Berater
Die wirtschaftliche Dimension ist beträchtlich: Reklamationen, Produktionsstillstände beim Kunden und Imageverluste summieren sich schnell. Bereits 100 Volt oder weniger können eine empfindliche Komponente schädigen und damit komplette Geräte oder Systeme zum Ausfall bringen (industrie.de, 2024). Zum Vergleich: Solche Spannungen liegen weit unter der Schwelle, ab der ein Mensch eine Entladung überhaupt spürt.
Für die Region Rhein-Main ist das Thema hochrelevant. Die hessische Elektroindustrie umfasst rund 270 größere Unternehmen mit etwa 54.000 Beschäftigten (ZVEI Landesstelle Hessen). Wo Elektronik gefertigt, gelagert und versendet wird, entscheidet der ESD-Schutz mit über die Produktqualität – und über die Reklamationsquote.
Ursachenanalyse: Wo elektrostatische Entladungen entstehen
Bevor sinnvolle Lösungen möglich sind, muss klar sein, an welchen Stellen der Prozesskette Aufladungen entstehen. Die Diagnose im Fallbeispiel folgte den Bauteilen vom Wareneingang bis zum Versand.
Elektrostatik entsteht überall dort, wo Materialien aneinander reiben und sich wieder trennen. Schon alltägliche Bewegungen reichen aus: Bereits das Laufen auf einem Teppichboden kann eine Entladung von rund 30.000 Volt erzeugen (industrie.de, 2024). Der Hebel für Sie: Nicht die spektakulären Ereignisse sind das Problem, sondern die unscheinbaren Routinen im Arbeitsalltag.
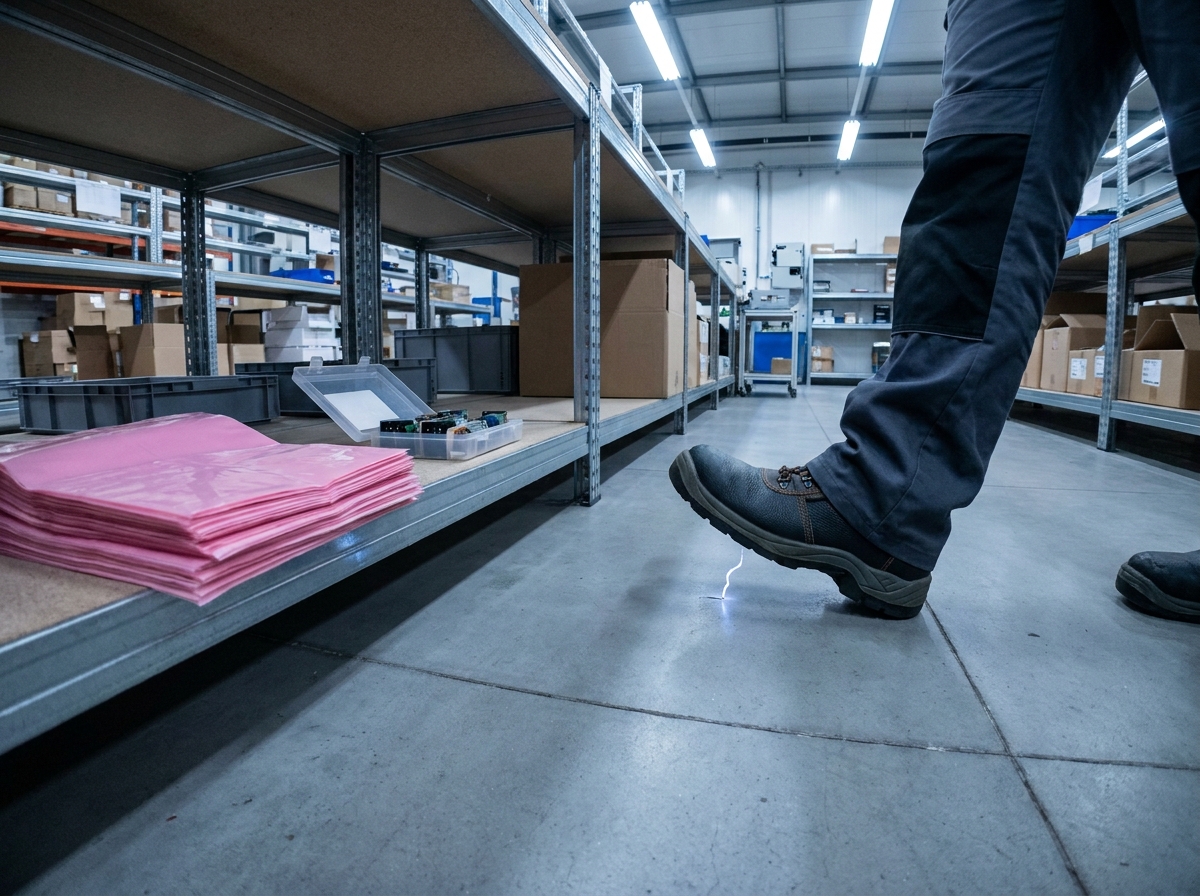
Die Schwachstellenanalyse im Betrieb ergab ein klares Muster. Die kritischsten Punkte lagen nicht in der eigentlichen Fertigung, sondern an den Übergängen – beim Handling, beim Umpacken und beim Versand. Genau dort wurden Bauteile aus geschützten Bereichen herausgenommen und in ungeeignete Verpackung gelegt.
Diagnose-Liste: Ermittelte Ursachen und Risikograd
| Prozessschritt | Typische Aufladungsquelle | Risikograd |
|---|---|---|
| Handling am Arbeitsplatz | Personen ohne Erdung, Kunststoff-Werkzeuge | Hoch |
| Bodenbeläge / Bewegung | Nicht ableitfähige Böden, Standardschuhe | Hoch |
| Zwischenlagerung | Standard-PE-Beutel statt ESD-Verpackung | Hoch |
| Umpacken / Kommissionierung | Ungekennzeichnete oder nur eingefärbte Beutel | Mittel bis hoch |
| Versand / Transport | Fehlende Abschirmung außerhalb der Schutzzone | Hoch |
| Wareneingang Bauteile | Vermischung geschützter und ungeschützter Ware | Mittel |
Eine zentrale Erkenntnis: Ein großer Teil der vermeintlichen ESD-Verpackung im Bestand war nicht normgerecht. Rein eingefärbte Beutel – oft rosa oder schwarz – wurden als Schutz behandelt, obwohl sie ohne nachgewiesenen Oberflächenwiderstand keinen definierten Schutz bieten. Woran erkennt man ungeeignete Verpackung? Am fehlenden Kennbuchstaben und am fehlenden Nachweis nach DIN EN 61340-5-3.
Lösungswege: ESD-Verpackung normgerecht auswählen
Mit der Ursachenanalyse in der Hand ging es an die Auswahl der richtigen Verpackung. Wichtig war eine ehrliche Abwägung – nicht jede Kategorie passt zu jedem Bauteil und jedem Einsatzort.
Die DIN EN 61340-5-3 unterscheidet drei ESD-Verpackungskategorien nach ihrem Oberflächenwiderstand. Jede hat ihren Platz – entscheidend ist, ob die Verpackung innerhalb oder außerhalb der ESD-Schutzzone eingesetzt wird.
- Dissipativ / ableitend (Kennbuchstabe D): Oberflächenwiderstand von 10⁵ bis 10¹¹ Ohm. Leitet Ladungen kontrolliert ab, ohne dass es zu schlagartigen Entladungen kommt. Geeignet für den Einsatz innerhalb der Schutzzone.
- Leitfähig / conductive (Kennbuchstabe C): Niedrigerer Widerstand, führt Ladungen schnell ab. Sinnvoll dort, wo eine definierte Erdung sichergestellt ist.
- Abschirmend / shielding (Kennbuchstabe S): Bildet einen Faradayschen Käfig und schützt den Inhalt vor externen Feldern und Entladungen. Pflicht für den Transport außerhalb der Schutzzone.
Lösungs-Matrix: Bauteil und Einsatzort zur Kategorie zuordnen
| Situation | Empfohlene Kategorie | Begründung |
|---|---|---|
| Bauteil-Handling innerhalb der EPA | Dissipativ (D) | Kontrollierte Ableitung ohne Funkenschlag |
| Versand ESD-empfindlicher Ware nach außen | Abschirmend (S) | Schutz vor externen Feldern und Entladungen |
| Feuchtigkeitsempfindliche Bauteile (MSD) | DRY-Shield-Beutel | Abschirmung plus definierte Wasserdampfsperre |
| Definierte Erdung vorhanden | Leitfähig (C) | Schnelle, sichere Ladungsableitung |
Nicht die Farbe zählt, sondern der Kennbuchstabe Für den Einkauf ist entscheidend, welcher Kennbuchstabe aufgedruckt ist und welcher Oberflächenwiderstand nach DIN EN 61340-5-3 nachgewiesen wurde. Rein eingefärbte Beutel ohne diese Kennzeichnung bieten keinen normgerechten Schutz – egal, wie ‚antistatisch‘ sie aussehen.
Ein Sonderfall verdient besondere Aufmerksamkeit: feuchtigkeitsempfindliche Bauteile (Moisture Sensitive Devices, MSD) nach IPC/JEDEC J-STD-033. Hier werden zunehmend DRY-Shield-Beutel eingesetzt, die elektrostatische Abschirmung mit einer definierten Wasserdampfdurchlässigkeit kombinieren (Industrie Fachwissen). Wer diese Bauteile nur elektrostatisch schützt, riskiert Feuchteschäden beim Löten.
Die ehrliche Abwägung lautet: Abschirmende Verpackung ist teurer und für den innerbetrieblichen Handling-Bereich oft überdimensioniert. Dissipative Lösungen sind wirtschaftlicher, schützen aber nicht vor externen Feldern. Der Grundsatz aus der Praxis: abschirmend nach außen, dissipativ nach innen – und beides nur mit nachgewiesenem Kennwert.
Umsetzung: Vom Konzept zur funktionierenden ESD-Schutzzone
Ein Konzept auf dem Papier reicht nicht. Entscheidend ist die schrittweise Umsetzung – mit klarer Priorisierung und dem Bewusstsein, dass Verpackung und Schutzzone zusammenspielen müssen.
Im Fallbeispiel wurden zuerst die Prozessschritte mit dem höchsten Risikograd abgesichert: Versand und Zwischenlagerung. Diese Priorisierung ist wichtig, weil ein kompletter Umbau selten auf einen Schlag möglich ist. Wer die kritischsten Übergänge zuerst schließt, senkt die Reklamationsquote am schnellsten.
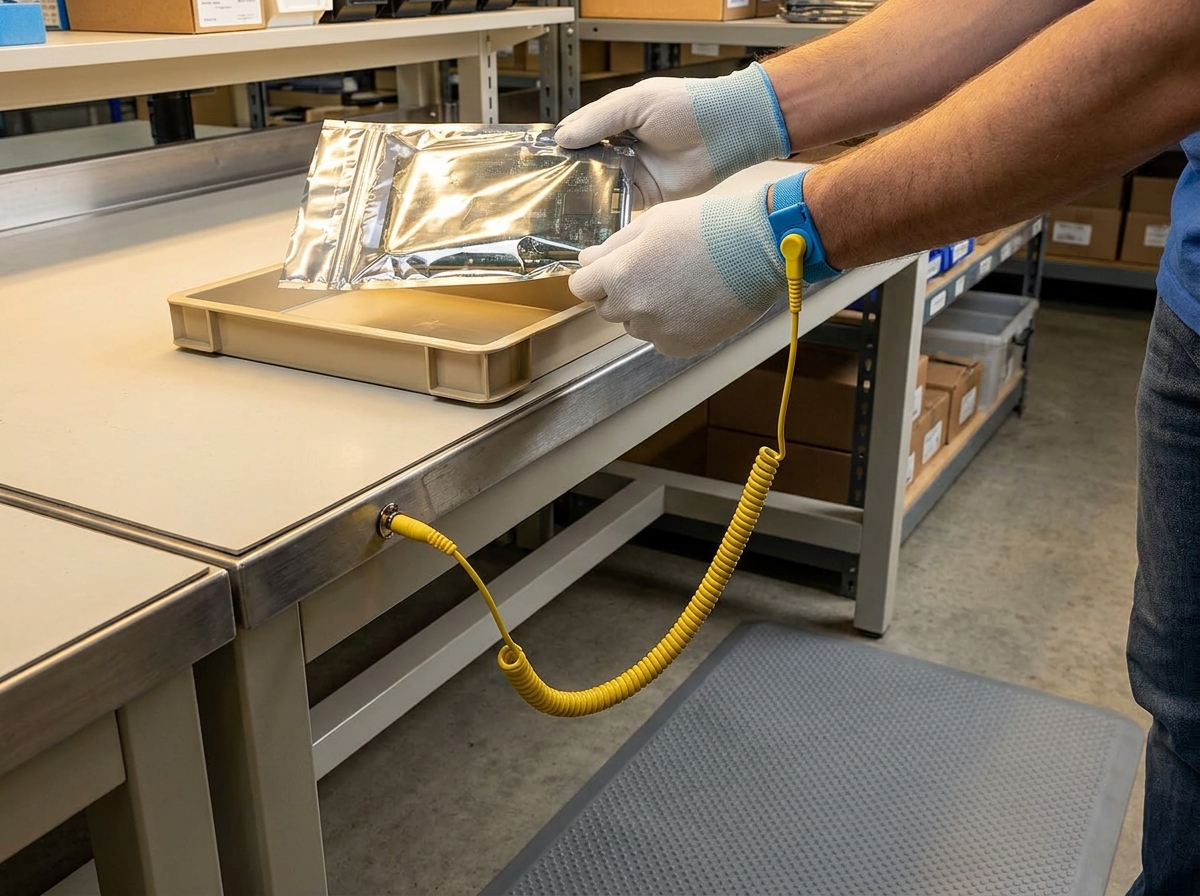
- Kritische Schritte zuerst: Versand und Lagerung mit abschirmender, gekennzeichneter Verpackung ausstatten.
- Bestand bereinigen: Nicht normgerechte, nur eingefärbte Beutel aussortieren und durch Ware mit nachgewiesenem Kennwert ersetzen.
- Schutzzone aufbauen: Handling-Bereiche als EPA definieren, inklusive Bodenbelag, Erdung und Arbeitsplatzausstattung.
- Prüfen und dokumentieren: Widerstände messen, Walking-Test durchführen und die Ergebnisse für Audits festhalten.
- Schulen: Mitarbeitende für die unsichtbare Gefahr sensibilisieren – der beste Beutel nützt nichts bei falschem Handling.
Verpackung wirkt nur im Verbund mit einer korrekt aufgebauten ESD-Schutzzone. In einer solchen EPA muss auch der Bodenbelag einen Ableitwiderstand von 10⁵ bis 10⁹ Ohm aufweisen und per Walking-Test nach DIN EN 61340-4-5 geprüft werden, damit Personen keine gefährliche Aufladung behalten (Industrie Fachwissen). Wer international liefert, profitiert davon, dass die Grenzwerte der Normenserie IEC/DIN EN 61340 und der nordamerikanischen ANSI/ESD S20.20 seit der Harmonisierung 2016 identisch sind.
Genau an dieser Stelle zahlt sich ein regionaler Verpackungspartner aus. Individuelle Stanzzuschnitte für Trays und Einleger, passgenaue ESD-Verpackung und Beratung direkt vor Ort in Frankfurt und Umgebung verkürzen den Weg vom Konzept zur Umsetzung. Wer Verpackung, Füllmaterial und Packplatzausstattung aus einer Hand bezieht, spart sich die Abstimmung zwischen vielen Lieferanten. Der Insight aus der Praxis: Ein gutes ESD-Schutzmanagement wirkt oft kostengünstiger als Reklamationen und Produkthaftungsschäden.
Nachhaltigkeit mitdenken: ESD-Schutz und recyclingfähige Materialien
ESD-Schutz und Nachhaltigkeit gelten oft als Gegensatz. In der Praxis lassen sie sich besser vereinbaren, als viele Betriebe annehmen – und die Regulatorik macht das Thema dringlich.
Viele ESD-Verpackungen bestehen traditionell aus Kunststoff-Verbunden, die schwer zu recyceln sind. Doch die Richtung ist klar: Die EU-Verpackungsverordnung (PPWR) wird in den kommenden Jahren zu höheren Recyclinganforderungen führen. Eine frühzeitige Umstellung auf recyclingfähige Mono-Material-Lösungen vermeidet spätere Umstellungskosten (Industrie Fachwissen).
Bei den Umverpackungen und Transportkartons rund um die eigentliche ESD-Ware ist das Potenzial groß. Bei der Wellpappenherstellung werden durchschnittlich bereits über 80 Prozent Recyclingpapiere eingesetzt (2022). Für Ihren Betrieb heißt das: Der Außenkarton kann konsequent auf recyclingfähige Wellpappe umgestellt werden, während der eigentliche ESD-Schutz im Inneren normgerecht bleibt.
Regionale Wertschöpfung wirkt hier doppelt: Kurze Transportwege senken den CO₂-Fußabdruck, und individuelle Stanzzuschnitte reduzieren Materialverschwendung, weil sie passgenau statt überdimensioniert gefertigt werden. Eine große Auswahl an hochwertigen Kartonagen lässt sich so mit dem nötigen Produktschutz kombinieren – Innovation und Nachhaltigkeit schließen sich nicht aus.
Fazit: Vom ESD-Schaden zum normgerechten Schutzkonzept – Schritt für Schritt
Unsichtbare ESD-Schäden sind kein unvermeidbares Schicksal, sondern das Ergebnis unterschätzter Schwachstellen entlang der Prozesskette. Die Fallstudie zeigt: Wer Ursachen sauber diagnostiziert, normgerechte Verpackung nach Kennbuchstabe wählt und Verpackung mit einer funktionierenden Schutzzone verzahnt, senkt seine Reklamationsquote messbar – und schafft dokumentierte Prozesssicherheit.
Ihre nächsten Schritte:
- Prüfen Sie Ihren Verpackungsbestand auf Kennbuchstaben und nachgewiesenen Oberflächenwiderstand nach DIN EN 61340-5-3.
- Identifizieren Sie die kritischsten Übergänge in Ihrer Prozesskette – meist Versand und Zwischenlagerung.
- Sichern Sie diese Schritte zuerst mit abschirmender, gekennzeichneter Verpackung ab.
- Denken Sie Umverpackung und Nachhaltigkeit früh mit, um PPWR-Umstellungskosten zu vermeiden.
- Holen Sie sich Beratung zu maßgeschneiderten ESD-Lösungen und individuellen Stanzzuschnitten.
Sprechen Sie mit der Reichard GmbH in Frankfurt über Ihr ESD-Schutzkonzept – telefonisch unter +49 (6171) 74 0 71 oder per E-Mail an info@reichard.de.
